 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Yleisiä väärinkäsityksiä kaksoisruuviekstruudereista: Perinteisten uskomusten rikkominen ekstruusioprosessien optimoimiseksi
Ningbo Fangli Technology Co., Ltd.on amekaanisten laitteiden valmistajalähes 30 vuoden kokemuksellamuoviputkien suulakepuristuslaitteet, uusi ympäristönsuojelu ja uudet materiaalilaitteet. Fanglia on sen perustamisesta lähtien kehitetty käyttäjien tarpeiden mukaan. Jatkuvan parantamisen, ydinteknologian riippumattoman tutkimuksen ja kehityksen sekä edistyneen teknologian ja muiden keinojen sulatuksen ja imeytymisen avulla olemme kehittäneetPVC-putkien suulakepuristuslinja, PP-R putken suulakepuristuslinja, PE vesihuolto / kaasuputken suulakepuristuslinja, jota Kiinan rakennusministeriö suositteli korvaamaan tuontituotteet. Olemme saaneet tittelin "ensiluokan brändi Zhejiangin maakunnassa".
Muoviseosteollisuudessa lähes kaikki muoviosat ovat riippuvaisia polymeerivalmisteiden pitkälle kehitetystä käsittelystäkaksoisruuviekstruuderit(TSE). Erinomaisten sekoitusominaisuuksien, korkean tuotantotehokkuuden ja erinomaisen tuotteen johdonmukaisuuden ansiostakaksoisruuviekstruuderitovat nousseet jatkuvan yhdistelyn kiistattomaksi johtajiksi.
Huolimatta siitä, että tätä tekniikkaa on kehitetty yli vuosisadan ajan, monilla harjoittajilla on edelleen vääriä käsityksiä sen ydinperiaatteista, mikä johtaa poikkeamiin kapasiteetin laajentamisen tai todellisen tuotannon aikana. Tänään analysoimme syvällisesti 5 yleisintä väärinkäsitystä kaksoisruuvipuristeista.
Väärinkäsitys 1: Twin-Screw Performance on äärimmäisen herkkä kulumiselle
Monet uskovat, että kun ruuvit kuluvat, koneen suorituskyky heikkenee jyrkästi. Todellisuus on: Kaksoisruuviekstruuderit ovat yleensä vähemmän herkkiä kulumiselle kuin yksiruuviiset ekstruuderit.
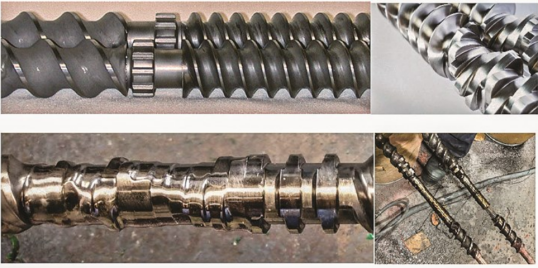
Ruuvin ei välttämättä tarvitse olla yhtä koskematon ja kiiltävä kuin yläkuva; mutta sitä ei ehdottomasti saa antaa kulua alemmassa kuvassa näkyvässä määrin. (Kuvan lähde: Leistritz)
- Positiivinen välitysetu:Yhdessä pyörivillä kaksoisruuveilla on ainutlaatuinen itsepyyhkivä vaikutus. Vastakkaiset pintanopeudet kietoutuvassa vyöhykkeessä tarjoavat vahvemman positiivisen kuljetuskyvyn kuin yksiruuvit.
- Suuri kulumisen toleranssi:Kaksoisruuviprosesseissa ruuvielementit tai tynnyrin vuoraukset voivat tyypillisesti silti toimia kunnolla jopa 3-5 %:n halkaisijan kuluessa. Tämä johtuu siitä, että voimme itsenäisesti säätää ruuvin nopeutta kompensoidaksemme kasvaneita välyksiä. Sen sijaan yksiruuvien kulumisraja on tyypillisesti vain 1-2 %.
- Alhaiset paikalliset vaihtokustannukset:Kaksoisruuvit käyttävät modulaarista rakennuspalikkarakennetta. Kuluminen keskittyy usein alueille, joilla on suuri leikkausvoima ja paine (noin 25-30 % kokonaispituudesta), joten huolto vaatii vain kyseisten komponenttien vaihtamista.
Asiantuntijan vinkki:Ruuvit on vaihdettava tyypillisesti neljä kertaa useammin kuin tynnyrit. Tämä johtuu siitä, että ruuvin kärjet ovat jatkuvasti kosketuksissa materiaaliin, kun taas piipun pinta koskettaa tiettyjä elementtejä vain noin 25 % ajasta.
Väärinkäsitys 2: Tuuletusaukon tulppa voi ratkaista kaikki tuuletusaukon tulvaongelmat
Kun tuuletusaukossa tapahtuu "tuuletustulva", monet lisäävät vaistomaisesti tuuletusaukon täytteen. Tämä toimii kuitenkin usein vain "sideapuvälineenä", joka peittää ongelman ja voi jopa monimutkaistaa järjestelmää tarpeettomasti.
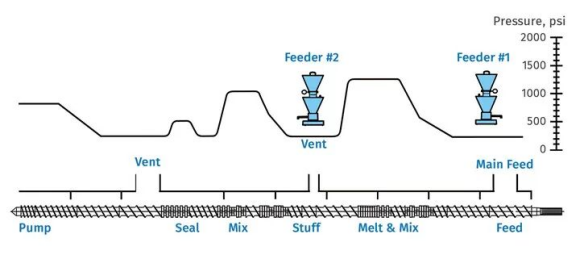
Ihanteellinen ruuvirakenne varmistaa nollapaineen tuuletus- ja alavirran syöttökohdissa
- Suunnittelu on avainasemassa: Jos ruuvirakenne on riittämätön tai pumppausosassa on kova vastapaine, sula virtaa suoraan tuuletuskolonniin. Tuuletusaukon täyttö ei voi pohjimmiltaan ratkaista huonosta ruuvisuunnittelusta aiheutuvaa tulvaa.
- Vent Stufferin todellinen tarkoitus: Se sopii formulaatioihin, jotka sisältävät sulamattomia materiaaleja (esim. jauhetäyteaineita), mikä estää näitä kiinteitä aineita kerääntymästä tuuletusaukkoon, kun niitä kuljetetaan korkeanopeuksisen höyryn mukana.
- Perussyyanalyysi: Jos normaalisti toimiva tuuletusaukko alkaa yhtäkkiä tulvimaan, etusijalle tulee antaa ruuvin/tynnyrin kulumisen, jäähdytysjärjestelmän vian, seulapakkauksen tukkeutumisen tai korkean suutinpaineen tarkistaminen ilmanpoiston täytteellä.
Väärinkäsitys 3: Odotetaan yksivaiheista lineaarista skaalausta laboratoriosta tuotantolinjalle
"Formulaatio toimi laboratoriossa, joten se toimii varmasti tuotantolinjalla." Tämä oletus epäonnistuu usein käytännössä.
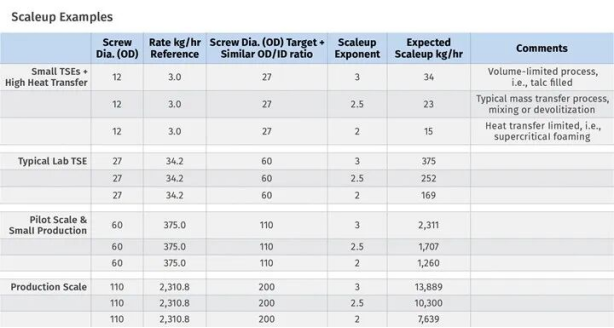
- Rajaolosuhteiden monimutkaisuus: Tuotannon laajentamiseen liittyy useita "rajaehtoja", mukaan lukien vapaa tilavuus, lämmönsiirto (sulalämpötilan säätö), massansiirto (sekoitus ja haihtuminen) ja vääntömomentin rajoitukset.
- Ei-lineaarinen skaalaus: Tilavuusrajoitetut prosessit skaalautuvat ruuvin halkaisijan (D³) kuution mukaan, kun taas lämmönsiirtorajoitetut prosessit skaalautuvat neliön (D²) mukaan. Ero näiden välillä on huomattava.
- Nyrkkisääntö: Laboratorion tai pilottiluokan tuotantolinjan suorituskyvyn ei tulisi olla pienempi kuin 1/10 tavoitetuotannon suorituskyvystä. Jos ero on suurempi, skaalauslaskelmien luotettavuus heikkenee merkittävästi.
Väärinkäsitys 4: Kaksoisruuviekstruuderit eivät sovellu nesteen ruiskuttamiseen
Kaupallisen mittakaavan yli 70 %:n nesteruiskutustasojen saavuttaminen on täysin mahdollista.
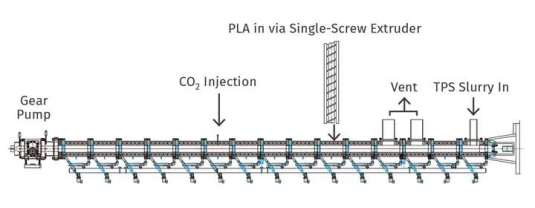
Optimoitu kaksoisruuvirakenne, joka yhdistää sulatus-, sekoitus-, ylikriittisen CO₂-ruiskutus-, jäähdytys- ja pumppausosat
- Keskeiset tekijät: Onnistuneen ruiskutuksen ydin on nesteen viskositeetti ja sen liukoisuus polymeeriin.
- Monipuoliset laitteet: Ruiskutusjärjestelmät, kuten hammaspyöräpumput, mäntäpumput, peristalttiset pumput tai kalvopumput, voidaan valita nesteen ominaisuuksien perusteella.
- Vaiheittainen injektiotekniikka: Suuriprosenttisissa nestemäisissä formulaatioissa (esim. >70 %) avain on asteittainen, vaiheittainen injektio, jotta estetään nesteen kerääntyminen ruuvikanaviin.
- Ylikriittiset sovellukset: Nykyaikainen kaksoisruuvitekniikka voi ruiskuttaa vakaasti ylikriittisiä nesteitä vaahdotusta, haihtumista tai avustettua pehmitystä varten.
Väärinkäsitys 5: Ominaismomentti (tai vääntömomenttiheys) on ainoa vääntömomentin ilmaisin
Ekstruuderin suorituskykyä arvioitaessa puhutaan usein "ominaismomentista" (ST, joka tunnetaan myös nimellä Torque Density, TD).
Sama spesifinen vääntömomentti, mutta erilaiset OD/ID-suhteet johtavat hyvin erilaisiin vapaan tilavuuteen ja käsittelyominaisuuksiin
- Määritelmä rajoitus: ominaisvääntömomentin kaava on ST = Md / a³, missä Md on suurin vääntömomentti akselia kohti ja a on keskietäisyys.
- Ohita tilavuus: Tämä laskelma ei heijasta ruuvin vapaata tilavuutta (FV). Vapaa tilavuus riippuu ruuvin ulko-sisähalkaisijasuhteesta (OD/ID) ja vaikuttaa suoraan materiaalin läpimenoon.
- Kattava arviointi: Varusteita valittaessa on löydettävä optimaalinen tasapaino vääntömomentin ja käytettävissä olevan ruuvin tilavuuden välillä.
Kaksiruuvisekoittamisen peruslogiikan ymmärtäminen ja näiden yleisten kognitiivisten ansojen välttäminen on ensimmäinen askel kohti tuotannon laadun ja tehokkuuden parantamista.
Jos tarvitset lisätietoja,Ningbo Fangli Technology Co., Ltd.toivottaa sinut tervetulleeksi ottamaan yhteyttä yksityiskohtaista kyselyä varten, tarjoamme sinulle ammattimaisia teknisiä ohjeita tai laitehankintaehdotuksia.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö