 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
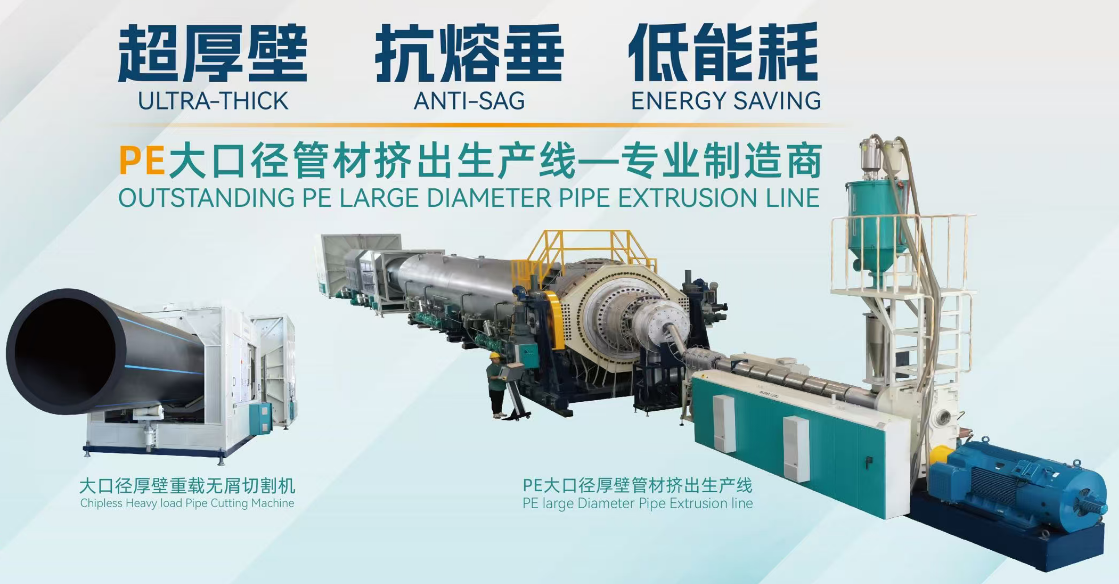
Pääkohdat käynnistyslaitteille ja PE-putkien tuotantoteknologialle, joiden halkaisija on yli 2000 mm
Ningbo Fangli Technology Co., Ltd.on amekaanisten laitteiden valmistajayli 30 vuoden kokemuksellamuoviputkien suulakepuristuslaitteet, uusi ympäristönsuojelu ja uudet materiaalilaitteet. Fanglia on sen perustamisesta lähtien kehitetty käyttäjien tarpeiden mukaan. Jatkuvan parantamisen, ydinteknologian riippumattoman tutkimuksen ja kehityksen sekä edistyneen teknologian ja muiden keinojen sulatuksen ja imeytymisen avulla olemme kehittäneetPVC-putkien suulakepuristuslinja, PP-R putken suulakepuristuslinja, PE vesihuolto / kaasuputken suulakepuristuslinja, jota Kiinan rakennusministeriö suositteli korvaamaan tuontituotteet. Olemme saaneet tittelin "ensiluokan brändi Zhejiangin maakunnassa".
Lisääntyvä kaupungistuminen ja ilmastonmuutoksen kasvavat vaikutukset merkitsevät, että makean veden hankinnasta ja jäteveden käsittelystä on tulossa yhä kriittisempi. Tämän kysynnän odotetaan jatkuvan ja voimistuvan. Vuosien mittaan muoviputkien suorituskyky vesihuollossa on parantunut materiaalien optimoinnin, laitetekniikan ja valmistusmenetelmien edistymisen ansiosta. Suurten siirtovesimäärien tarpeesta johtuen tarve suuremmille putkihalkaisijoille kasvaa jatkuvasti.
PE-putkilla on lukuisia menestyneitä sovelluksia ja promootiotapauksia eri aloilla, kuten vesihuollossa ja viemäröinnissä, kaasussa, maataloudessa ja ydinvoimassa. Erityisesti viime vuosina on tehty useita läpimurtoja ydinvoimasovelluksiin tarkoitettujen suurikokoisten, paksuseinäisten PE-putkien alalla, mikä on asettanut alan eturintamaan.
Miten suurihalkaisijaisten putkien valmistuksen haasteet tulisi ratkaista? Mitä laitetekniikoita ja prosessivirtoja suurihalkaisijaisten putkien valmistuksessa käytetään? Mitkä ovat suurihalkaisijaisten putkien tulevaisuuden suunnittelutrendit ja haasteet? Tänään esittelemme "Avainkohdat käynnistyslaitteistolle ja PE-putkien tuotantoteknologialle, joiden halkaisija on 2 metriä ja enemmän".
I. Laitteiden konfigurointi ja virheenkorjaus
1. EkstruuderiValinta ja parametrit
1.1. Käytä akorkean vääntömomentin yksiruuvinen ekstruuderijonka pituus-halkaisija-suhde on ≥ 40:1 ja ruuvin halkaisija 120 mm tasaisen sulapehmityksen ja korkean hyötysuhteen varmistamiseksi. Suuri teho tulee saavuttaa samalla, kun taataan tasainen materiaalin pehmeneminen ja matalan lämpötilan sulatepuristus.
1.2. Konfiguroi kansainvälisen tuotemerkin PLC-ohjausjärjestelmä, jonka lämpötilan säätötarkkuuden on oltava ±0,5 °C, jotta vältetään sulatteen lämpötilan vaihteluista johtuvat putken seinämän paksuuden vaihtelut.
2. Suulake- ja kalibrointijärjestelmä
2.1. Muotissa on oltava kierrerakenne (taottu seosteräs + kromipinnoitus), jonka sydämessä on vyöhykekohtainen sähkölämmitys tarkkaa lämpötilan säätöä varten. Suulakkeet, joissa on suuri tilavuus, pitkiä spiraalirakenteita, on varustettu optimoidulla määrällä spiraalivirtauskanavia ja ilma/öljyjäähdytysrakenteita sulatteen lämpötilan edelleen vakauttamiseksi.
2.2. Kalibraattoriholkin ja suutinpään välinen etäisyys on säädettävä lyhyeksi (yleensä ≤ 5 cm) ja tyhjiökalibrointisäiliön vedenpaine on tasapainotettava, jotta putken pinnan aaltoilu tai uria voidaan vähentää.
2.3. Suulakepuristimen ja suuttimen väliin tulee asentaa sulatteen jäähdytin/vaihdin, joka pystyy alentamaan merkittävästi sulatuslämpötilaa, voittamaan HDPE-materiaalin painumisen ja varmistamaan putken seinämän paksuuden tasaisen.
II. Käynnistystä edeltävä valmistelu
1. Raaka-aineen esikäsittely
Käytä erityistä PE100 tai korkeampaa luokkaa korkean tiheyden polyeteenihartsia (HDPE). Kun sekoitat perusseosta, kuivaa se kosteuspitoisuuteen ≤ 0,01 % sulakuplien tai hajoamisen estämiseksi. Esimerkiksi luokka JHMGC100LST.
2. Laitteiden esilämmitys ja virheenkorjaus
2.1. Suulakepään lämmitys tulee suorittaa vaiheittain: ensimmäistä käynnistystä varten esilämmitä 5-6 tuntia (220 °C:ssa); kun vaihdat muotteja, esilämmitä 4-5 tuntia varmistaaksesi muotin tasaisen kuumenemisen.
2.2. Kalibraattorin vesiholkin asennuksen jälkeen säädä tasoa ja rakoa rakotulkilla (virhe ≤ 0,2 mm) putken epäkeskisyyden tai seinämän paksuuden epätasaisuuden välttämiseksi.
III. Prosessiparametrien ohjaus
1. Lämpötila ja paine
1.1. Aseta ekstruuderin lämpötilavyöhykkeet raaka-aineen sulavirtausindeksin mukaan: vyöhyke 1: 160-170 °C, vyöhyke 2: 180-190 °C, suutinpäävyöhyke: 200-210 °C. Sulapaine tulee vakiinnuttaa välille 15-25 MPa.
1.2. Liian korkea sisälämpötila suulakkeessa (> 220°C) johtaa karkeaan sisäseinään; tarvitaan tarkkaa ohjausta lämmönsiirtoöljyn kiertojärjestelmän kautta.
2. Jäähdytys jaHaul-Off
2.1. Säädä veden lämpötilaatyhjiökalibrointisäiliöbetween 10-20°C. Käytä porrastettua jäähdytystä ruiskujäähdytyssäiliössä (lämpötilaero ≤ 10°C) estääksesi äkillisen jäähtymisen aiheuttamia jännityshalkeamia.
2.2. Synkronoinostof nopeus ekstruusionopeudella (virhe ≤ 0,5 %). Telaketjun vetovoiman tulee olla ≥ 5 tonnia putken tasaisen venymisen varmistamiseksi.
IV. Laadunvalvonta ja vianetsintä
1. Pintavirheiden korjaaminen
1.1. Karkea pinta: Tarkista, ettei kalibraattorin holkissa ole tukkeutuneita vesikanavia tai epätasaista vedenpainetta; puhdista suuttimet ja säädä virtausnopeutta tasapainon saavuttamiseksi.
1.2. Urat/väritteet: Puhdista epäpuhtaudet suuttimen huulista; säädä alipainetta tyhjiökalibrointisäiliössä (-0,05 ~ -0,08 MPa); vaihda näyttöpaketti tarvittaessa.
2. Mittojen tarkkuuden varmistaminen
Mittaa putken ulkohalkaisija (toleranssi ±0,5%) ja seinämän paksuus (toleranssi ±5%) 30 minuutin välein. Jos arvot ylittävät standardit, säädä suutinväliä tai nostonopeutta.
3. Ratkaisuja epätasaiseen paksuun, painumiseen ja soikeaisuuteen liittyviin ongelmiin
3.1. Epätasainen paksuusongelma
3.1.1 Suulakkeen kalibrointi ja säätö
A. Varmista suuttimen asennuksen aikana tiukka samankeskisyys suuttimen huulen ja karan välillä. Kiristä pultit askel askeleelta myötäpäivään ja löysää niitä sitten yhden kierroksen verran paikallisen jännityksen aiheuttaman epäkeskisyyden välttämiseksi.
B. Säädä seinämän paksuuden säätöpultit muotin kehän ympärillä. Merkitse jokaisen säädön jälkeen suunta putken ulkopinnalle öljykynällä poikkeamaalueiden nopeaa tunnistamista varten.
C. Puhdista palanut materiaali säännöllisesti 0,5-1 cm:n alueelta suuttimen huulen sisällä, jotta epäpuhtaudet eivät häiritse sulatevirtausta.
3.1.2 Prosessiparametrien optimointi
A. Säädä ekstruuderin sulapaine välillä 15-25 MPa. Synkronoi nostonopeus suulakepuristusnopeuden kanssa (virhe ≤ 0,5 %) välttääksesi säännölliset vaihtelut, jotka aiheuttavat seinämän paksuuden vaihteluita.
B. Säädä kalibraattoriholkin ja suuttimen huulen välinen etäisyys arvoon ≤ 5 cm. Tasapainota suutinkulmat ja vedenpoistopaine ruiskujäähdytyssäiliössä tasaisen jäähdytyksen varmistamiseksi.
3.1.3 Reaaliaikainen tunnistus ja korjaus
A. Leikkaa näytteet ennen jäähdytysvesisäiliötä. Käytä monen pisteen tunnistusmenetelmää (esim. 8 pisteen menetelmää) reiänporakoneella ja käytä noniersatulaa apuna muottivälin säätämisessä.
B. Integroi laserhalkaisijamittari reaaliaikaista ulkohalkaisijan seurantaa varten yhdistämällä se automaattiseen takaisinkytkentäjärjestelmään kuljetusnopeuden tai muottiraon avautumisen korjaamiseksi.
3.2. Sagging (Melt Sag) -ongelma
3.2.1 Lämpötilan ja jäähdytyksen ohjaus
A. Alenna sulatuslämpötilaa (10-15°C alempi kuin tavanomaisissa prosesseissa). Käytä lämmönsiirtoöljyn kiertojärjestelmää stabiloimaan muotin sisälämpötila ≤ 220 °C:seen.
B. Toteuta suihkujäähdytyssäiliön lämpötilaeron porrastettu ohjaus (≤ 10°C). Nosta alipainetta alipainekalibrointisäiliössä arvoon -0,05 ~ -0,08 MPa sulatteen jähmettymisen nopeuttamiseksi.
3.2.2 Laitteiden ja prosessien parantaminen
A. Käytä spiraalimaista jakelusuutinta virtauskanavan suunnittelun optimoimiseksi, sulatteen tuen parantamiseksi ja paikallisen romahtamisen välttämiseksi.
B. Säädä kalibraattorin holkin vedenpoistopaine (virhe ≤ 5 %). Pidennä jäähdytysaikaa vähentämällä nostonopeutta alle 50 prosenttiin nimellisarvosta.
3.3. Ovaliteettiongelma
3.3.1 Painovoiman kompensointi ja kalibroinnin optimointi
A. Asenna monipistekorjausrullat (yksi sarja 2 metrin välein). Käytä hydraulipainetta säätämään rullan painetta ja tasapainottamaan putkeen kohdistuvia voimia.
B. Säädä kalibraattorin holkin vedenpoistopaine (virhe ≤ 5 %). Koordinoi tasaisella imulla tyhjiökalibrointisäiliöstä pyöreyden varmistamiseksi.
3.3.2 Prosessiparametrien säätö
A. Toteuta karan vyöhykelämmitys (virhe ±2°C), jotta estetään epätasainen sulatteen kutistuminen aiheuttaen soikeaa.
B. Tarkasta ja puhdista epäpuhtaudet kalibraattorin holkista, tukilevyistä tai tiivisterenkaista välttääksesi paikallisen epätasaisen vastuksen aiheuttavan muodonmuutoksia.
Jos tarvitset lisätietoja,Ningbo Fangli Technology Co., Ltd.toivottaa sinut tervetulleeksi ottamaan yhteyttä yksityiskohtaista kyselyä varten, tarjoamme sinulle ammattimaisia teknisiä ohjeita tai laitehankintaehdotuksia.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö