 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC-putkien suulakepuristus: Miksi alhainen vääntömomentti ei tarkoita korkeaa laatua?
Ningbo Fangli Technology Co., Ltd.on amekaanisten laitteiden valmistajayli 30 vuoden kokemuksellamuoviputkien suulakepuristuslaitteet, uusi ympäristönsuojelu ja uudet materiaalilaitteet. Fanglia on sen perustamisesta lähtien kehitetty käyttäjien tarpeiden mukaan. Jatkuvan parantamisen, ydinteknologian riippumattoman tutkimuksen ja kehityksen sekä edistyneen teknologian ja muiden keinojen sulatuksen ja imeytymisen avulla olemme kehittäneetPVC-putkien suulakepuristuslinja, PP-R putken suulakepuristuslinja, PE vesihuolto / kaasuputken suulakepuristuslinja, jota Kiinan rakennusministeriö suositteli korvaamaan tuontituotteet. Olemme saaneet tittelin "ensiluokan brändi Zhejiangin maakunnassa".
PVC-putkien suulakepuristusprosessissa monet käsittelyn poikkeavuudet katsotaan usein virheellisesti syyksiriittämätön voitelu. Kun vääntömomentti kasvaa, sulatevirtaus muuttuu epävakaaksi tai putken pinta muuttuu karheaksi, monissa tehtaissa välitön reaktio on lisätä voiteluainetta. Lyhyellä aikavälillä vääntömomentti laskee, materiaalivirta paranee ja tuotantolinja toimii sujuvammin, mikä johtaa helposti siihen tulokseen, että ongelma on ratkaistu.
Liiallinen voitelu ei yleensä ole tahallista, vaan se kehittyy vähitellen toistuvien prosessisäätöjen myötä. Kun tuotantolinja kohtaa paineen vaihteluita, karkeita pintoja, satunnaisia materiaalitukoksia, huonoa sulatusta tai lisääntynyttä ekstruusiokuormitusta, käyttäjät lisäävät voiteluainetta asteittain. Alkutuotanto todellakin muuttuu sujuvammaksi. Kuitenkin, kun voiteluvaikutus tulee liian voimakkaaksi, hartsihiukkaset pyrkivät liukumaan liikaa tynnyrin sisällä ennen kuin ne sulavat kokonaan. Tämä johtaa alentuneeseen sulamisnopeuteen, alentuneeseen sulan koheesioon, epävakaaseen plastisoitumiseen ja siten kapeampaan käsittelyikkunaan. Koska laitteet näyttävät edelleen toimivan moitteettomasti, tällaisia ongelmia on usein vaikea havaita heti myymälässä.
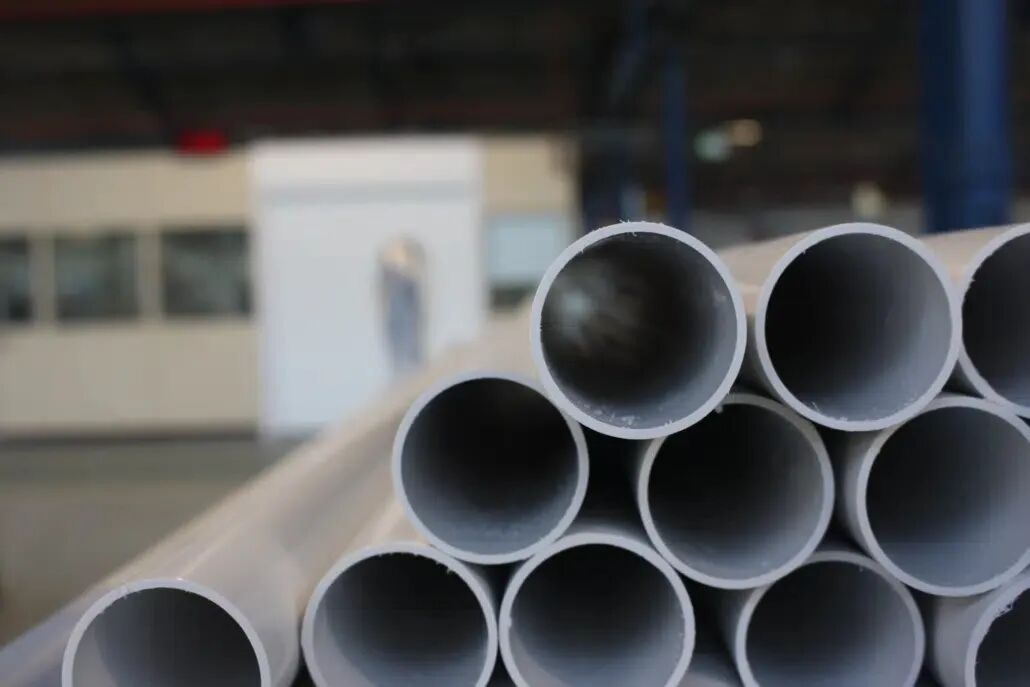
Toinen yleinen väärinkäsitys on, että "pienempi vääntömomentti tarkoittaa parempaa voitelua". Todellisuudessa PVC-ekstruusio perustuu kontrolloituihin sulamis- ja leikkausprosesseihin. Liiallinen voitelu heikentää ruuvin tehokasta leikkausvaikutusta, mikä johtaa riittämättömään energiansiirtoon sulamiseen. Vaikka materiaali virtaa helpommin, tämä voi helposti aiheuttaa epätäydellistä fuusiota, himmeitä tai valkeahkoja pintoja, epävakaata tyhjiömitoitusta, vähentynyttä iskulujuutta, seinämän paksuuden vaihteluita, riittämätöntä hitsauslinjan lujuutta, mittojen epävakautta ja muotin kertymistä – mikä on erityisen voimakasta nopean suulakepuristuksen aikana.
Erittäin täytetyissä CaCO₃-formulaatioissa tämä ongelma tulee entistäkin näkyvämmäksi. Suuri määrä täyteainetta heikentää hartsihiukkasten välistä tehokasta sidosta, kun taas liiallinen voiteluaine heikentää sulatustehokkuutta entisestään. Tämä johtaa hitaampaan plastisoitumiseen, sulapaineen vaihteluihin, alentuneeseen sulalujuuteen, hauraaseen mekaaniseen ominaisuuksiin ja heikentyneeseen käsittelyn sakeuteen eri vuoroissa. Jotkut tehtaat pyrkivät parantamaan juoksevuutta jatkavat voiteluaineen lisäämistä, mikä vahingossa työntää formulaatiota kauemmas optimaalisesta käsittelytasapainosta. Tämä on merkittävä syy siihen, miksi monet erittäin täytetyt PVC-putkivalmisteet, vaikka ne ovat helppoja käynnistää, kamppailevat pitkän aikavälin vakaan tuotannon ylläpitämisessä.
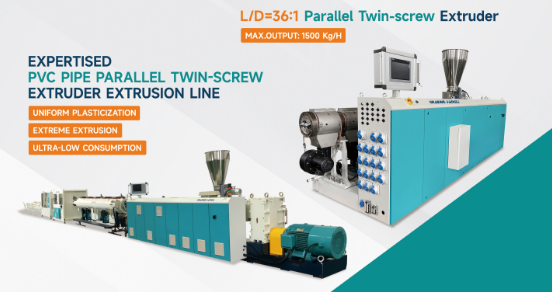
Siksi voitelua ei voida arvioida erillään koko käsittelyjärjestelmästä. Sen tehokkuuteen vaikuttavat yhdessä useat tekijät, kuten täyteainepitoisuus, ACR, CPE, stabilointijärjestelmä, ruuvin geometria, suulakepuristusnopeus, lämpötilaprofiili ja muotin rakenne. Sama voitelumenetelmä, joka toimii hyvin vähän täyttöainetta sisältävässä järjestelmässä, voi laukaista riittämättömän sulatuksen erittäin täytetyssä järjestelmässä.
Kokeneet prosessorit eivät ole huolissaan siitä, "mikä voiteluaine on vahvin", vaan pikemminkin siitä, ylläpitääkö voitelujärjestelmä optimaalista fuusiotasapainoa. Erinomainen PVC-koostumus ei tavoittele alhaisinta mahdollista vääntömomenttia; Sen sijaan se pyrkii parhaan tasapainon fuusiolaadun, sulavirtauksen, käsittelyn stabiilisuuden ja mekaanisten ominaisuuksien välillä. Varsinaisessa tuotannossa alhainen vääntömomentti on vain prosessin indikaattori, ei laadun indikaattori. Todellinen tavoite on aina vakaa fuusio, vakaat mitat, vakaa pinnan laatu ja pitkäaikainen tasainen tuotanto. Loppujen lopuksi formulaatiosta, joka näyttää tarjoavan paremman juoksevuuden tänään, voi hyvinkin tulla laatuvalitusten lähde huomenna.
Jos tarvitset lisätietoja,Ningbo Fangli Technology Co., Ltd.toivottaa sinut tervetulleeksi ottamaan yhteyttä yksityiskohtaista kyselyä varten, tarjoamme sinulle ammattimaisia teknisiä ohjeita tai laitehankintaehdotuksia.
Lähetä kysely
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.
Tietosuojakäytäntö